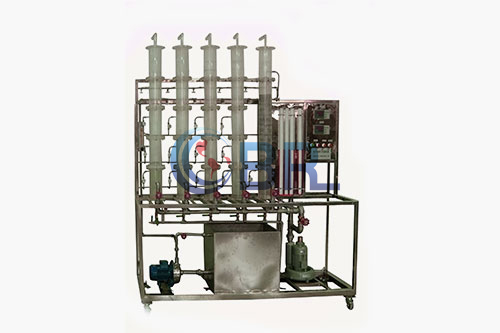
化工设备 现代流程工业的基石与创新前沿
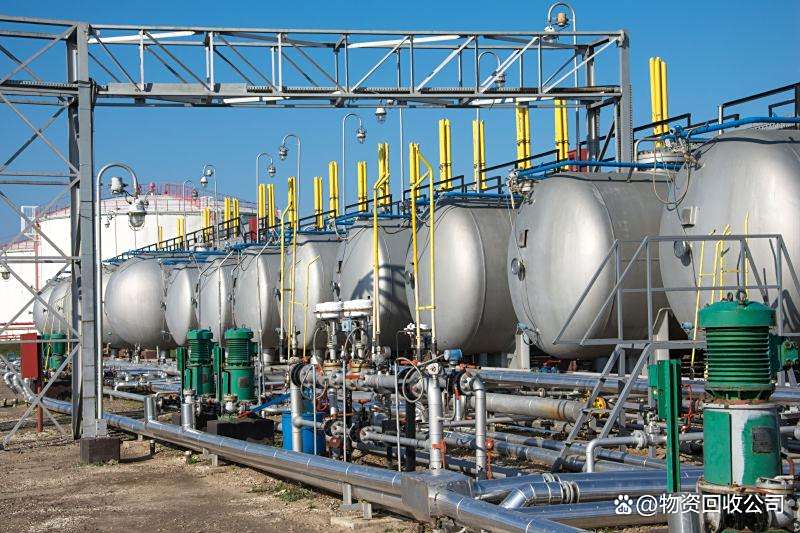
化工设备是化工生产过程中用以实现物料存储、传递、反应、分离、热量交换等操作的各类机械与装置的总称。它不仅是石油化工、医药、冶金、食品等流程工业赖以运行的物理载体,更是决定产品质量、生产安全、能源效率与环境保护水平的核心要素。
一、化工设备的主要分类与功能
化工设备种类繁多,按照其在工艺流程中的作用,通常可分为以下几大类:
- 传质设备:用于物质在不同相之间的传递,如蒸馏塔、吸收塔、萃取塔、干燥器等。这类设备通过气液或液液接触,实现混合物的分离与提纯。
- 传热设备:用于加热、冷却、冷凝、蒸发等过程,典型代表有换热器、再沸器、冷凝器、蒸发器。传热效率直接影响整个装置的能耗与经济性。
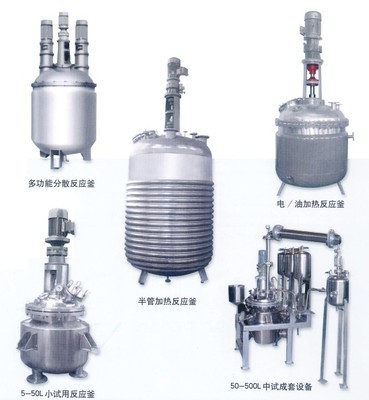
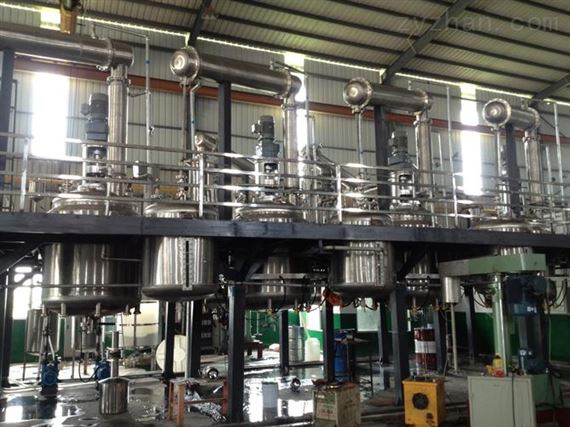
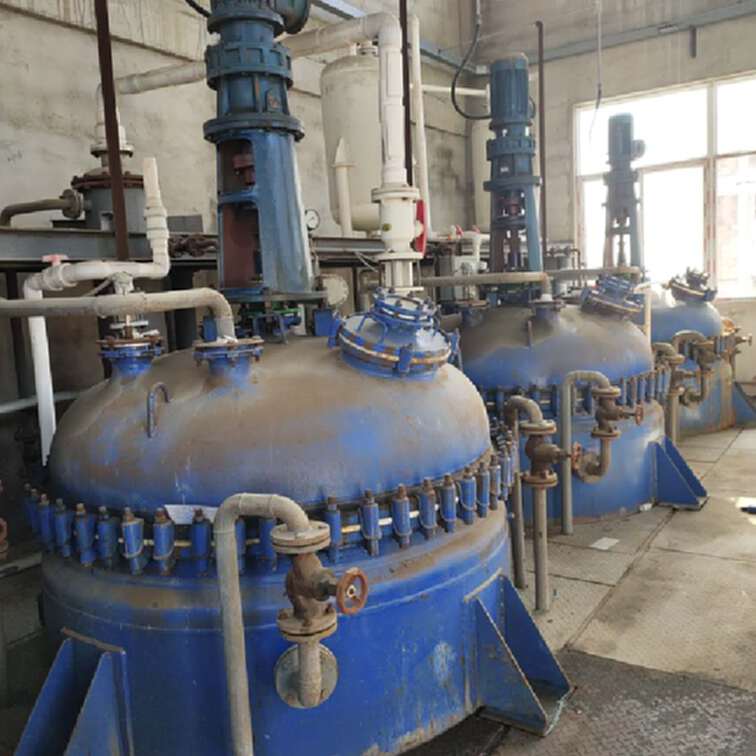
- 反应设备:化学反应发生的核心场所,包括反应釜、固定床反应器、流化床反应器、管式反应器等。反应器的设计需综合考虑动力学、热力学与传递过程,以确保转化率、选择性与安全性。
- 流体输送设备:负责物料在工艺系统中的流动,如泵、压缩机、风机、真空泵等。它们为流程提供动力,维持必要的压力与流量条件。
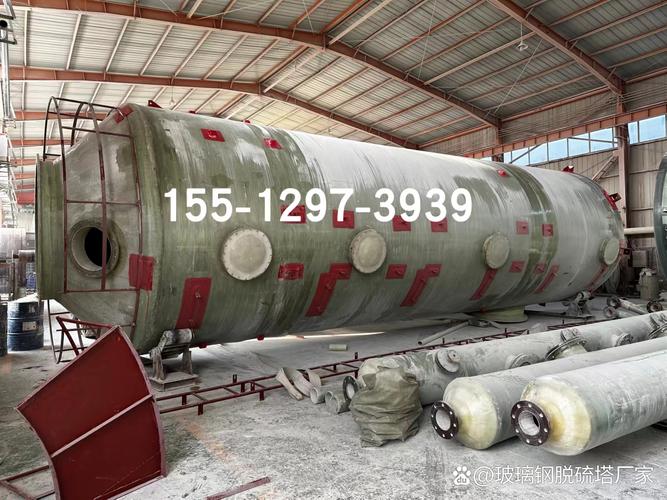
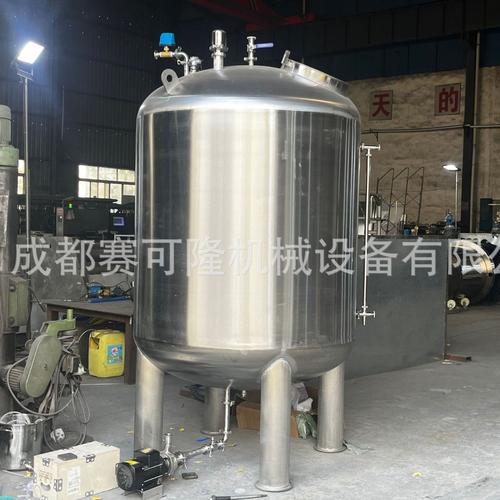
- 储存与分离设备:如储罐、气柜、离心机、过滤机、旋风分离器等,用于原料、中间产品与成品的储存及机械分离。
二、化工设备的关键特性与设计要求
化工设备不同于一般机械,其设计与制造必须满足以下核心要求:
- 耐腐蚀性:化工介质常具有强酸、强碱、高温、高压等苛刻特性,设备材料需根据介质特性选用不锈钢、合金、钛材、非金属衬里等。
- 密封与防泄漏:易燃、易爆、有毒介质对密封性能要求极高,法兰、阀门、动密封等环节需严格设计。
- 强度与稳定性:需按压力容器规范(如GB/T 150、ASME VIII)进行强度计算与稳定性校核。
- 高效与节能:通过强化传热、优化流道、采用新型塔内件等方式提升效率,降低能耗。
- 可维护性与长周期运行:结构设计应便于检修、清洗与更换易损件,以适应化工装置连续化、大型化的发展趋势。
三、化工设备的发展趋势
当前,化工设备正朝着智能化、大型化、高参数化、绿色化方向演进:
- 智能化与数字孪生:借助物联网、大数据与AI技术,实现设备状态实时监测、故障预警与预测性维护,并通过数字孪生优化操作。
- 大型化与集约化:单套装置处理能力不断提升,如百万吨级乙烯裂解炉、大型空分设备,降低单位产能投资与能耗。
- 新材料与增材制造:特种合金、陶瓷复合材料、石墨烯涂层等提升耐蚀与传热性能;3D打印用于制造复杂结构反应器与换热器。
- 绿色低碳:余热回收、高效分离、碳捕集设备等成为研发热点,助力化工行业实现“双碳”目标。
四、
化工设备是连接化学工艺与工业生产的桥梁。没有先进的化工装备,任何卓越的实验室成果都无法转化为大规模生产力。面对资源、能源与环境的严峻挑战,持续推动化工设备的创新设计、精密制造与智能运维,不仅是流程工业升级的必然选择,也是实现安全、高效、绿色生产的重要保障。面向化工设备将继续在融合机械、材料、控制与信息技术的交叉领域中扮演关键角色。
如若转载,请注明出处:http://www.hsbaoding.com/product/58.html
更新时间:2026-10-28 23:47:54